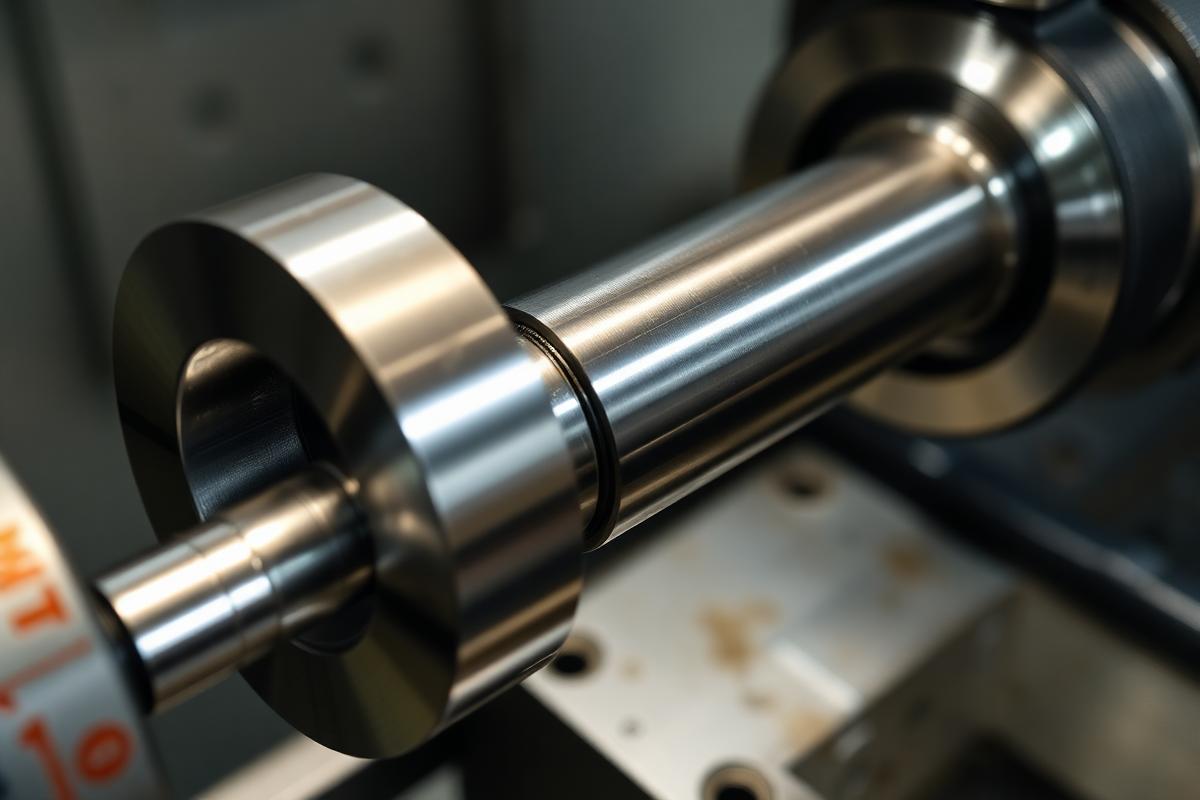
Валы любой конфигурации
Вал — самая ответственная деталь вращающегося узла: он одновременно передаёт крутящий момент, несёт подшипники и удерживает соосность всей сборки. Ошибка в 0,05 мм на посадочной шейке означает, что подшипник либо не сядет, либо будет проворачиваться и разбивать посадку. Поэтому валы я обрабатываю в центрах, а ответственные шейки довожу с постоянным контролем микрометром.Изготавливаю гладкие валы, ступенчатые валы с несколькими диаметрами, валы-шестерни под последующее нарезание зубьев, шлицевые валы, валы с резьбовыми концами, конусные валы, валы с центровыми отверстиями и лысками под ключ. Для длинных заготовок применяю люнет, чтобы исключить прогиб и биение.
Точность, посадки и материалы
Посадочные места под подшипники выполняю по полям допусков k6, m6, n6 — в зависимости от типа нагрузки. Места под манжеты и уплотнения дополнительно полирую, чтобы не резать резину кромкой. Шпоночные пазы делаю по ГОСТ 23360, канавки под стопорные кольца — по ГОСТ 13942/13943.Материалы: конструкционная сталь 45 и 40Х (в том числе улучшенная), Ст3, нержавеющая сталь 12Х18Н10Т и AISI 304/316, бронза, латунь, алюминий, капролон. Сталь 40Х выбираю там, где вал нагружен изгибом и кручением, нержавейку — для пищевого и влажного оборудования.Максимальная длина обработки — 1500 мм между центрами. Наибольший диаметр над станиной 400 мм, над суппортом 220 мм. Если деталь длиннее, подскажу вариант с составной конструкцией и соединительной муфтой.
Работа по чертежу и по образцу
Оптимальный вариант — чертёж с проставленными допусками, шероховатостью и материалом. Если чертежа нет, привозите старый вал: я обмеряю его, восстанавливаю геометрию и учту износ, чтобы новая деталь встала в посадочные места без люфта.Перед запуском согласовываю ключевые моменты: марку стали, необходимость термообработки, требуемую шероховатость, наличие центровых отверстий, направление и шаг резьбы. Это исключает переделки. Срочные заказы беру в работу день в день, если станок свободен.